 段经理:186-9619-5531(产品咨询)
[导读]:
立方氮化硼生产厂家的小编今天给大家介绍下关于立方氮化硼刀具的应用的相关介绍,CBN是继合成金刚石之后,通过超高压和高温技术获得的第二种无机超硬切削刀具材料。
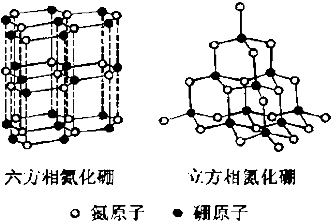
立方氮化硼生产厂家的小编今天给大家介绍下关于立方氮化硼刀具的应用的相关介绍,CBN是继合成金刚石之后,通过超高压和高温技术获得的第二种无机超硬切削刀具材料。在数控技术和切削工具技术的共同推动下,切削技术已进入高速切削阶段,近20年来切削速度提高了5~10倍。现在CBN等超硬刀具已开始用于汽车,航空,航天和模具等行业的各种材料的高速切削,效果显着。

1.使用PCBN工具精确切割GCr15淬硬钢
根据传统技术,精磨通常是淬硬轴承钢的常见加工方法。随着数控机床精度的提高和PCBN工具的成功应用,卡车磨削精加工已成为加工淬硬轴承钢的新途径。
由于PCBN工具材料的脆性,通常需要在使用前进行倒置(R200~400μm)和倒角。在切削过程中,由于切削深度和进给量非常小,因此较大的钝圆和倒角实际上是刀具的主要切削零件。
当使用PCBN工具连续切削淬硬轴承钢时,通常切削速度为90~200m/min,进给量为0.05~0.20mm/r,切削深度为0.10~0.50mm。所需的切削力虽然不大,但工具承受的冲击力是普通切削力的3倍以上,单位切削力高达5000MPa。
2.PCBN刀具的铸铁加工
在现代切割中,灰铸铁由于其内部结构一直是切割中的难题。如果不正确地选择切割工具,则切割工艺不正确,不仅切割成本高,原材料浪费,生产效率低,产品质量差。鉴于这种情况,美国通用电气公司(GE)经过多次实验和应用实践证明,PCBN工具是加工灰口铸铁的理想精密工具。
当使用PCBN工具车削灰口铸铁时,许多可变因素(例如切削参数,工具几何形状,机床性能和工件材料)都会影响车削效果。以下仅以车削参数为例。
当PCBN车刀加工灰口铸铁时,正确选择切削量是加工中非常重要的环节。实践证明,切削速度的选择范围是600~1200m/min,进给量应在1.52~10.16mm之间,切削量(DOC)应该在0.12~2.54mm之间。如果加工偏离此范围,则会出现诸如缩短刀具寿命,降低加工精度和不良表面质量之类的问题。在切削速度,进给量和切削刀具数量这三个因素中,切削速度是最重要的因素。GE的经验表明,以推荐的参数进行车削时,刀具磨损会随着切削速度的增加而降低,这意味着切削速度会直接影响刀具的磨损。
3.使用PCBN刀片对钢进行淬火
通过使用PCBN刀片对硬度高于45HRC的淬火钢工件进行车削,可以获得良好的加工效果。切削速度一般为80~120m/min时,工件硬度高时,宜取低值;如车削硬度为70HRC的工件(如粉末高速钢)时的车削速度一般为60~80m/min。精加工时切削深度为0.10~0.30mm,进给量为0.05~0.025mm/r,表面粗糙度可达Ra0.3~0.6μm,尺寸精度可达0.013mm。由于PCBN工具具有良好的刚性和锋利的边缘,如果可以在具有良好刚性的标准CNC车床或车削加工中心上使用,则完成车削后的工件表面粗糙度可以达到以下ra0.3μm,尺寸精度可达0.01mm,达到数控磨床的加工水平。
4.冷却剂通常不用于精加工中,因为在较高的切削速度下,切屑会带走大量切削热。精加工刀片应选择强度高,韧性高的80°金刚石刀片,刀尖半径为0.8~1.2mm。为了保护切削刃并提高工具的耐用性,在使用前应进行细小的石材倒角。
淬火和回火后,Cr12MoV钢模具的硬度为60~62HRC。夹紧式PCBN可转位刀片端铣刀的切削参数如下:主轴转速为110m/min,进给量为0.40mm/r,铣削深度为0.2~0.3mm,铣削表面粗糙度为Ra0.4~0.8μm,可实现铣削而不是磨削,工作效率提高了5倍以上。
立方氮化硼生产厂家的小编今天就给您介绍到这里了,有疑问的可以电话咨询小编我!
声明:本文源自天元航材官网整合整理,如本站图片和转稿涉及版权等问题,请作者及时联系本站,我们会尽快处理。
天元航材是一家生产销售{立方氮化硼刀具,立方氮化硼刀具的应用,氮化硼,立方氮化硼,}等化工原料的厂家,有着50年的丰富历史底蕴,有着辽宁省诚信示范企业,国家守合同重信用企业等荣誉称号,今天给您带来立方氮化硼刀具的应用的相关介绍.
天元航材是一家生产销售{立方氮化硼刀具,立方氮化硼刀具的应用,氮化硼,立方氮化硼,}等化工原料的厂家,有着50年的丰富历史底蕴,有着辽宁省诚信示范企业,国家守合同重信用企业等荣誉称号,今天给您带来立方氮化硼刀具的应用的相关介绍.
下一篇:立方氮化硼PCBN刀具刀口刃处理上一篇:抗氧剂的热氧化反应抑制方法
买家还在看 / Hot Products 查看更多
-
 端羟基聚丁二烯
执行标准:GJB 1327A-2003
英文名:Hydroxyl-terminated polybutadiene(HTPB)
中文别名:丁羟胶
CAS RN:69102-90-5
- 端羟基聚丁二烯

-
 对苯醌二肟
执行标准:Q/TY·J08.33-2023
英文简称:GMF
英文名:p-Benzoquinone dioxime
CAS RN:105-11-3
对苯醌二肟分子式:C6H6N2O2
- 对苯醌二肟

-
 亚铬酸铜
执行标准:Q/TYJ08.36-2020
英文名:Copper chromite
中文别名:氧化铬铜
英文别名:Chromium copper oxide
CAS RN:12018-10-9
UN RN:3143
- 亚铬酸铜

相关资讯
- 氮化硼涂料第一期|氮化硼涂料:高性能工业应用的...26-09-24
- 氮化硼陶瓷科普第一期|氮化硼陶瓷vs常见工业陶瓷性...26-09-22
- 氮化硼科普第五期|MP1115H定妆散粉配方优选,解锁...26-09-22
- 氮化硼科普第四期|美妆级六方氮化硼——应用、价值...26-08-05
- 彩妆原料氮化硼怎么选26-07-24
- 低调出圈的美妆成分:六方氮化硼到底是什么?26-06-18
- 防护服上也能用氮化硼?你没听错!25-12-24
- 覆铜板核心材料-氮化硼25-12-24
- 无人机领域也能用到氮化硼?25-08-29
- 氮化硼在锂电池散热领域的创新应用及前景25-08-25
猜你喜欢
最新资讯
- 氮化硼涂料第一期|氮化硼涂料:高性能工业应用的“隐形守护者” 26-09-24
- 氮化硼陶瓷科普第一期 | 氮化硼陶瓷vs常见工业陶瓷性能对比 26-09-22
- 氮化硼科普第五期|MP1115H 定妆散粉配方优选,解锁通透柔焦粉体质感 26-09-22
- 只有116个字,我们写了55年 | 《天元之歌》歌词抢先尝,天元人,你的歌来了! 26-09-20
- 氮化硼科普第四期 | 美妆级六方氮化硼——应用、价值与行业趋势 26-08-05
- 端羧基丁腈液体橡胶在纤维增强复合材料中的应用 26-08-03

